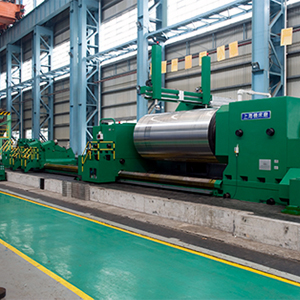
 | 加工工件:精密轧辊 材质:高速钢、碳化钨等 磨床种类:数控轧辊外圆磨床 砂轮尺寸:750*75*305 砂轮参数:P 750x75x305 A 120L 1 V 50 磨削方式:精磨 粗糙度要求:Ra0.4μm 原使用刀具:国产某公司天然金刚石刀具 现使用刀具:CH-S10,CH-S15 效率比:01:02 寿命比:01:03 |
详细介绍
该用户主要加工高速钢、碳化钨材质的轧辊,砂轮粒度60#(半精磨)80#(精磨),修整频率较高,平均磨削5个工件需修整一次砂轮,对砂轮修整刀具的耐磨性能要求高,最初选用国产刀具修整,由于工作量大、修整频繁,金刚石在使用数次后棱角磨平,导致磨削出的工件表面出现直波形振痕,操作工每天要多次将刀具更换角度安装,以使用金刚石的锋利棱角,生产效率低下。
客户反馈(来自客户真实的反馈)
 我公司生产的高速钢和碳化钨轧辊硬度在80-90HSD,由于材料硬度较高,损耗砂轮量大,之前使用的金刚石笔质量一直不稳定,经常出现磨出来的轧辊圆柱度达不到要求和粗糙度不达标。自使用长钻的天然金刚石刀具后,我公司的加工效率和磨削成本明显降低,以高速钢轧辊为例,每天的产量比原来要提升40%以上,同时不合格率大幅降低。