 | 加工工件:圆柱滚子轴承、圆锥滚子轴承 材质:GCr15轴承钢 磨床种类:外圆磨床、内圆磨床 砂轮尺寸:400*50*203mm,,500*75*203mm 砂轮参数:P 500x75x203 WA 80L 4 B 35 磨削方式:半精磨、精磨 粗糙度要求:Ra1.0-0.2μm 原使用刀具:国产单颗粒金刚石笔 现使用刀具:CH-L02、CH-L05 效率比:01:02 寿命比:01:03 |
详细介绍
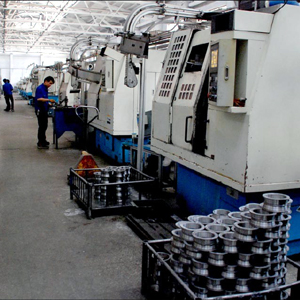
用户为轴承加工厂家,坐落于国内最大的轴承生产基地,磨削作为机加工的最后一道工序,对产品质量是否合格至关重要,更要保证较低的返工率以降低生产成本,如果使用的砂轮修整刀具耐磨性能和稳定性能不好将降低产品产量同时提高成品不合格率。
客户反馈(来自客户真实的反馈)
 我公司在采用长钻单颗粒金刚石笔后,一支刀具现在能用一个多月,以前使用其他厂家的刀具一个月要用四五支以上,综合生产效率提升40%以上,使用寿命是原来的三四倍,为我们公司节省了一部分生产成本,而且效率的提高,大大缓解了我们的生产压力。